三菱PLC“FX1S,FX1N,FX2N”各有什么区别? 三菱PLC FX0N FX1N FX1S都是三菱FX系列的PLC,主要区别是使用了不同的中央处理器,所以性能和功能有不同。 从下面图片中的FX1S F
FANUC数值寄存器已使用和未使用怎么看
电脑
2026-10-31
三菱plc怎么同时看寄存器数值变化
查看数据寄存器D100的数值通过PLC编程软件,查看D100寄存器实值值为1234(十进制表示) 1)一般型数据寄存器 当PLC从RUN模式进入STOP模式时,所有一般型数据寄存器的数据全部清0,如果特殊辅助继电器M8033为ON,则PLC从RUN模式进入STOP模式时,一般型数据寄存器的值保持不变,程序中未用的定时器和计数器可以作为数据寄存器使用。 2)停电保持型数据寄存器 停电保持型数据寄存器具有停电保持功能,当PLC从RUN模式进入STOP模式时,停电保持型寄存器的值保持不变。在编程软件中可以设置停电保持型数据寄存器的范围。 3)文件型寄存器 文件寄存器用来设置具有相同软元件编号的数据寄发那科机器人视觉寄存器怎么使用
你好,发那科机器人视觉寄存器使用方法:在DATA界面直接使用;在程序中调用在DATA界面直接使用 1) 按【Data】键,再按F1【类型】(TYPE)出现以下内容:移动光标选择【位置寄存器】(Position Reg),按【回车】(E...在程序中调用 程序编辑界面 1)点击【EDIT】快捷键,进入程序编辑界面,移动光标至点位信息要素位.请参考!PLC 数据寄存器 是什么意思 ?求概念 怎么个工作状态?
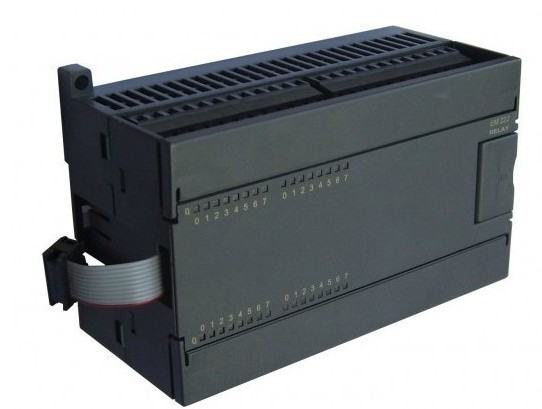
是一种具有微处理机的数字电子设备,用于自动化控制的数字逻辑控制器,可以将控制指令随时加载内存内储存与执行。
它采用一类可编程的存储器,用于其内部存储程序,执行逻辑运算,顺序控制,定时,计数与算术操作等面向用户的指令,并通过数字或模拟式输入/输出控制各种类型的机械或生产过程。是工业控制的核心部分。
PLC控制器主要是指数字运算操作电子系统的可编程逻辑控制器,用于控制机械的生产过程。
扩展资料
常见分类
1、AX累加器:作为累加器使用。是算术运算的主要寄存器。在乘、除等指令中指定用来存放操作数。以及所有的I/O指令都使用这一寄存器与外部设备传送信息。
2、BX基址:可以作为通用寄存器使用。此外在计算机存储地址时,它经常用作基址寄存器。
3、CX计数:可以作为通用寄存器使用。常用来保存计数值,如在循环、位移和串处理指令中作隐含计数器。
4、DX数据:可以作为通用寄存器使用。一般在作双字长运算时把DX和AX组合在一起存放一个双字长数,DX用来存放高位数。对于某些I/O操作,DX可用来存放I/O的端口地址。
参考资料来源:百度百科——PLC控制器
FANUC数控系统M代码提问
1、G00与G01
G00运动轨迹有直线和折线两种,该指令只是用于点定位,不能用于切削加工
G01按指定进给速度以直线运动方式运动到指令指定的目标点,一般用于切削加工
2、G02与G03
G02:顺时针圆弧插补 G03:逆时针圆弧插补
3、G04(延时或暂停指令)
一般用于正反转切换、加工盲孔、阶梯孔、车削切槽
4、G17、G18、G19 平面选择指令,指定平面加工,一般用于铣床和加工中心
G17:X-Y平面,可省略,也可以是与X-Y平面相平行的平面
G18:X-Z平面或与之平行的平面,数控车床中只有X-Z平面,不用专门指定
G19:Y-Z平面或与之平行的平面
5、G27、G28、G29 参考点指令
G27:返回参考点,检查、确认参考点位置
G28:自动返回参考点(经过中间点)
G29:从参考点返回,与G28配合使用
6、G40、G41、G42 半径补偿
G40:取消刀具半径补偿
先给这么多,晚上整理好了再给
7、G43、G44、G49 长度补偿
G43:长度正补偿 G44:长度负补偿 G49:取消刀具长度补偿
8、G32、G92、G76
G32:螺纹切削 G92:螺纹切削固定循环 G76:螺纹切削复合循环
9、车削加工:G70、G71、72、G73
G71:轴向粗车复合循环指令 G70:精加工复合循环 G72:端面车削,径向粗车循环 G73:仿形粗车循环
10、铣床、加工中心:
G73:高速深孔啄钻 G83:深孔啄钻 G81:钻孔循环 G82:深孔钻削循环
G74:左旋螺纹加工 G84:右旋螺纹加工 G76:精镗孔循环 G86:镗孔加工循环
G85:铰孔 G80:取消循环指令
11、编程方式 G90、G91
G90:绝对坐标编程 G91:增量坐标编程
12、主轴设定指令
G50:主轴最高转速的设定 G96:恒线速度控制 G97:主轴转速控制(取消恒线速度控制指令) G99:返回到R点(中间孔) G98:返回到参考点(最后孔)
13、主轴正反转停止指令 M03、M04、M05
M03:主轴正传 M04:主轴反转 M05:主轴停止
14、切削液开关 M07、M08、M09
M07:雾状切削液开 M08:液状切削液开 M09:切削液关
15、运动停止 M00、M01、M02、M30
M00:程序暂停 M01:计划停止 M02:机床复位 M30:程序结束,指针返回到开头
16、M98:调用子程序
17、M99:返回主程序
扩展资料:
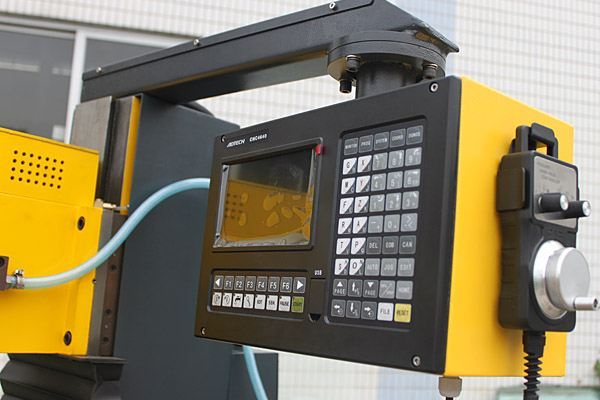
FANUC数控车床的M代码和G指令:
G00 点定位 G50 * 刀具偏置0/-
G01 直线插补 G51 * 刀具偏置+/0
G02 顺时针圆弧插补 G52 * 刀具偏置-/0
G03 逆时针圆弧插补 G53 直线偏移注销
G04 * 暂停 G54 直线偏移X
G05 * 不指定 G55 直线偏移Y
G06 抛物线插补 G56 直线偏移Z
G07 * 不指定 G57 直线偏移XY
G08 * 加速 G58 直线偏移XZ
G09 * 减速 G59 直线偏移YZ
G10-G16 * 不指定 G60 准确定位(精)
G17 XY平面选择 G61 准确定位(中)
G18 ZX平面选择 G62 准确定位(粗)
G19 YZ平面选择 G63 * 攻丝
G20-G32 * 不指定 G64-G67 * 不指定
G33 螺纹切削,等螺距 G68 * 刀具偏置,内角
G34 螺纹切削,增螺距 G69 * 刀具偏置,外角
G35 螺纹切削,减螺距 G70-G79 * 不指定
G36-G39 * 不指定 G80 固定循环注销
G40 刀具补偿/刀具偏置注销 G81-G89 固定循环
G41 刀具补偿--左 G90 绝对尺寸
G42 刀具补偿--右 G91 增量尺寸
G43 * 刀具偏置--左 G92 * 预置寄存
G44 * 刀具偏置--右 G93 进给率,时间倒数
G45 * 刀具偏置+/+ G94 每分钟进给
G46 * 刀具偏置+/- G95 主轴每转进给
G47 * 刀具偏置-/- G96 恒线速度
G48 * 刀具偏置-/+ G97 每分钟转数(主轴)
G49 * 刀具偏置0/+ G98-G99 * 不指定
注:*表示如作特殊用途,必须在程序格式中说明
数控机床标准M代码:
辅助功能字是用于指定主轴的旋转方向、启动、停止、冷却液的开关,工件或刀具的夹紧和松开,刀具的更换等功能。辅助功能字由地址符M和其后的两位数字组成。
在汇编中,要计数或是寻址,怎么知道要用哪个寄存器
想知道他们怎么用,就必须了解他们的用途,他们和其他寄存器如何合作,寄存器寻址和存储器寻址如何完成?单说这几个段寄存器,不涉及其他寄存器,是不能真正了解掌握他们的。学习需要循序渐进,“莫在浮沙筑高台” --------------- 寄存器是中央处理器内的组成部份。寄存器是有限存贮容量的高速存贮部件,它们可用来暂存指令、数据和位址。在中央处理器的控制部件中,包含的寄存器有指令寄存器(IR)和程序计数器(PC)。在中央处理器的算术及逻辑部件中,包含的寄存器有累加器(ACC)。 寄存器是内存阶层中的最顶端,也是系统获得操作资料的最快速途径。寄存器通常都是以他们可以保存的位元数量来估量,举例来说,一个相关文章
- 详细阅读
-
JAVA程序设计多态编程语言详细阅读
Java程序如何实现多态多态,就是重载和重写.重载发生在一个类中.重写发生在子类,意思就是子类重写父类相同名称的方法.刚学语言有的东西,不必搞得那么清楚,只有知道怎么用就
-
单机练习信息技术模拟学籍号输不进详细阅读
全国学生学籍号,在平台中注册完后输入秘密不正确怎么办首先,平台号不是手机号,要注意。 然后,忘记了只能找班主任。 找班主任,班主任教育平台,登陆,应用里有重置学生密码。 找班主
-
这种配置的电脑硬件怎么升级?详细阅读
电脑配置太低如何升级1、电脑配置太低怎么升级:可以更换电脑硬件,如更换CPU、购买移动硬盘等,那我们怎么知道自己的硬件是否要更换呢,打开【360驱动大师】,在【硬件信息】中可以
-
华为手机里有一个硬件配置的价格表详细阅读
华为手机参数在哪里?查看手机的规格参数和硬件配置方法如下:1、打开设置。2、点击关于手机,查看处理器、运行内存、设备存储以及分辨率等配置。华为手机服务在哪里啊,我怎么没有
-
大家看看这个电脑配置有什么问题吗详细阅读
台式电脑显示器黑屏,显示器灯、键盘灯和鼠标一直闪,内存卡灯也亮着并且两个风扇正常的原因是什么?——首先确信你上试的那台显示器是没有任何问题的,那么就是你主机的问题。主机
-
使用 Proteus 绘制硬件电路+Keil5详细阅读
protues7.5与keil联调具体步骤是:1.安装好KEIL和proteus两个软件,只要两个软件都能正常运行就行,不用管联调的事情.2.用proteus画好硬件电路图.3.用keil编写好程序,编译后生
-
1、计算机硬件中__CPU_______和___详细阅读
计算机的硬件儿细指什么其中各个部分有什么功能输入设备,输出设备,运算器,控制器,存储器 1、运算器 运算器是进行算术、逻辑运算的部件。 2、控制器 控制器是实现计算机各部分联
-
PLC程序梯形图详细阅读
plc梯形图由哪四大部分构成PLC的梯形图程序有母线(左母线、右母线)、触点指令、线圈指令(输出指令)、功能指令组成。 望采纳。。。。。。PLC梯形图到底怎么看?1、进行I/O分配:
在 -
登录EASY CONNECT这个系统,总是显示详细阅读
硬件特征码已达到最大上限是什么意思用户登录的终端数量超过设定的硬件特征码数量。经过相关资料查询,硬件特征码是用于与电脑终端绑定,SSLVPN可以通过组策略方式设置允许用户